

Overfladeforberedelse forklaret: Metoder, standarder og filmforberedelsestrin
Ni ud af ti adhæsionsfejl på en film- eller belægningslinje afgøres i løbet af de tyve minutter, før produktet overhovedet åbnes. Støv, silikone, håndolie og rester af klæbemiddel fra en gammel film sidder alt sammen mellem underlaget og det nye lag, og ingen gummiskraberteknik kan kompensere for det, der er nedenunder.
Overfladeforberedelse er den usynlige halvdel af installationsarbejdet. Et panel kan se pletfrit ud under butiksbelysning og stadig mislykkes i en vandbrudstest, fordi den forurening, der betyder noget, måles i nanometer, ikke i fingeraftryk. Denne vejledning dækker, hvad klargøring faktisk går ud på, hvordan de mekaniske, kemiske og termiske familier adskiller sig, og hvorfor de samme principper gælder, uanset om du blæser stål til en industriel belægning eller tørrer en motorhjelm af, før malingsbeskyttelsesfilmen går på.
Hvad overfladeforberedelse faktisk betyder
Overfladeforbehandling er kombinationen af mekaniske, kemiske og fysiske behandlinger, der påføres et underlag, før maling, belægning, klæbemiddel eller beskyttende film påføres, så bindingen dannes ved grænsefladen i stedet for oven på et forureningslag.
Fjern udstyrsnavnene, og hver forberedelsesproces skal udføre tre ting:
- Fjern alt, der ikke hører hjemme på underlaget: olie, fedt, støv, rust, mølleskala, formslipmiddel, polerrester eller gammelt klæbemiddel.
- Skab den rigtige vedhæftning, hvilket betyder en forankringsprofil til tunge belægninger eller en ren, højenergioverflade til trykfølsomme klæbemidler og film.
- Hold den tilstand, indtil produktet påføres, hvilket kommer ned til temperatur, fugtighed, luftbåren forurening og tid.
Disse tre mål forklarer, hvorfor et begreb dækker over sandblæsning af en lagertank og aftørring af en motorhjelm med panelforberedelse. Mekanismen er helt anderledes; målet er identisk.
Hvorfor forberedelse afgør, om jobbet overlever
Vedhæftning er en grænsefladeegenskab, hvilket betyder, at bindingen kun dannes, hvor klæbemidlet, belægningen eller filmen fysisk kan væde underlaget, så alt, der sidder på den overflade, bliver det svageste lag i hele systemet.
Det er målbart, ikke filosofisk. Silikonelak, håndolier og bufferrester sænker overfladeenergien af klarlak til biler til under det niveau, hvor et trykfølsomt klæbemiddel væder fuldstændigt. Filmen kan stadig holde på installationsdagen; fejlen viser sig senere som kantløft, blærer efter den første varme eftermiddag eller et plaster, der skrælles væk med topcoat påsat.
Mekaniske, kemiske og termiske metoder sammenlignet
Mekanisk, kemisk og termisk forberedelse er ikke konkurrerende muligheder; de er etaper, og de fleste arbejdsspecifikationer kombinerer mindst to af dem i en fast rækkefølge.
| Metode | Hvordan det virker | Typiske anvendelser | Hovedrisici |
| Mekanisk | Slibeblæsning, slibning, slibning og nåleskalning skærer eller profilerer overfladen. | Stålkonstruktioner, svejsesømme, ældet maling, aluminiumsstøbegods. | En for grov profil fanger luft og forårsager huller eller brodannelse. |
| Kemisk | Aftørring af opløsningsmidler, alkalisk affedtning, syreætsning og vedhæftningsfremmende midler løfter eller neutraliserer forurening. | Butikspaneler, glas, plast, forbehandlet metal. | Opløsningsmiddel, der blinker af, før det løfter olien, flytter blot rester rundt. |
| Termisk | Flammebehandling, plasma og koronaudladning hæver overfladeenergien ved at oxidere det øverste lag. | Polypropylen kofangere, plastbeklædning, andre lavenergi-underlag. | Overbehandling gør overfladen skør og skaber et svagt grænselag. |
Rækkefølgen betyder mere end udstyr. Opløsningsmiddelrensning kommer først for at frigive olie, slid følger, og en anden opløsningsmiddelservietter fjerner det, som slibemidlet løsnede. Spring den anden aftørring over, og du har jordforurening dybere ind i profilen. Trykluft fortjener samme mistanke: Uden en olie- og vandudskiller tilføjer afblæsning præcis den forurening, du lige har fjernet.
Klargøring til malingsbeskyttelsesfilm, vinduesfilm og arkitektonisk film
For malingsbeskyttelsesfilm og vinduesfilm er målet en glat, fuldstændig dekontamineret overflade uden slidprofil, hvilket er det modsatte af, hvad blæst stål har brug for.
Vask, dekontaminer derefter med jernnedfaldsfjerner og tjærefjerner, og ler panelet. Bondede partikler telegraferer gennem en klar film og kan ikke skubbes ud senere.
Poler eller bland kun, hvis malingen skal korrigeres, og fjern derefter poleringsolierne med panelprep eller en 30 procent isopropylalkoholopløsning ved hjælp af en to-kluds metode.
Pust mellemrum, badges og kanter ud med filtreret luft, og klæb derefter overfladen. Kanter er der, hvor løftet starter, så de får mest opmærksomhed.
Påfør inde i arbejdsvinduet, ved ca. 18 til 28 grader Celsius og 40 til 60 procent relativ luftfugtighed, og hold silikone-detaljespray væk fra bugten.
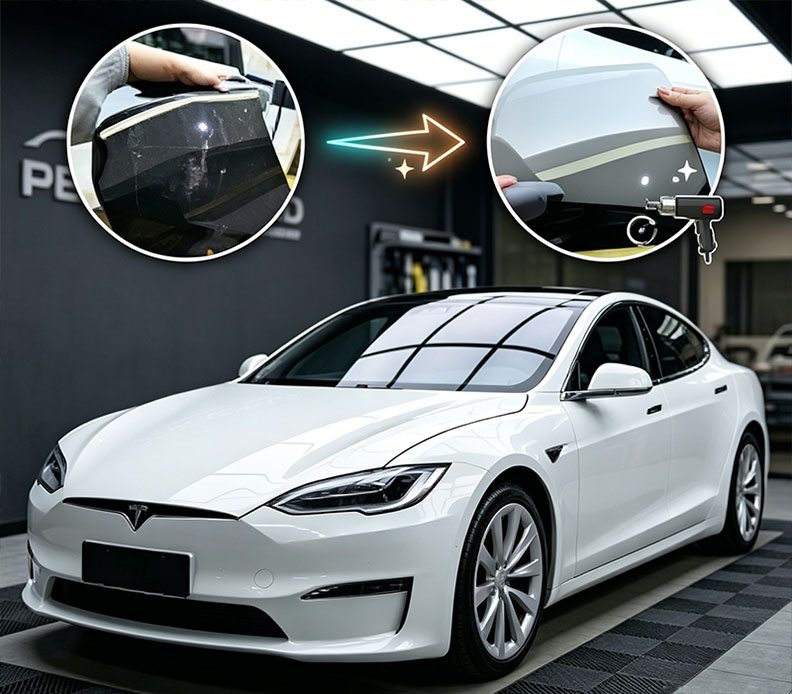 Øjeblikkelig selvhelbredende TPU Clear Paint Protection Film Selvhelbredende klar TPU PPF til beskyttelse af billak med omgivelsestemperatur hvirvelgenvinding, hydrofobisk pletbestandighed og tilpasselig tykkelse til installatører. Se produkt →
En selvhelbredende topcoat kan slette vaskemærker og lette hvirvler, men den kan ikke redde et panel, der blev tørret af med en snavset klud. Det er grunden til, at en dokumenteret forberedelsesrutine ligger opstrøms for ethvert filmvalg, og hvorfor butikker, der arbejder med high-end maling, har tendens til at standardisere på ét klart filmsystem i stedet for at skifte produkter mellem job.
Glas er et andet underlag med sin egen fejltilstand. Mineralvandspletter, sæberester og rammeforsegling forstyrrer vedhæftningen, så ruden poleres med en ceriumoxidforbindelse for at fjerne aflejringer, renses med en filmsikker opløsning og tørres tør, før filmen skæres og placeres.
 Nanokeramisk vinduesfilm til biler med signalvenlig klarhed Til bilglas, der har brug for klar synlighed og varmeafvisning, tilbyder denne nano-keramiske bilfilm UV-beskyttelse, IR-afvisning og signalvenlig ydeevne. Se produkt →
Arkitektonisk film hæver indsatsen, fordi ruderne er store, lodrette og ofte utilgængelige. Støvkontrol, trinvis rengøring og en streng no-touch-regel for renset glas betyder langt mere end hastighed, da en plet kan betyde at fjerne en hel rude.
 Arkitektonisk vinduesfilm til solkontrol og sikkerhed Til store lodrette ruder, hvor installationsdisciplin er vigtig, tilbyder denne arkitektoniske film solvarmeafvisning, UV-filtrering og sikkerhedsversioner i 2-mil eller 4-mil. Se produkt →
Standarder, tolerancer og verifikation
Verifikation er det, der adskiller en gentagelig forberedelsesproces fra en håbefuld, fordi hvert trin skal have et nummer, en test eller et synligt bestået-mislykket resultat.
| Standard | Omfang | Praktisk brug |
| SSPC-SP1 | Opløsningsmiddel rengøring | Fjerner olie, fedt og snavs før ethvert andet trin. |
| SSPC-SP10 / NACE nr. 2 | Næsten hvid blæserensning | Stål i nedsænkning eller svære servicemiljøer. |
| ISO 8504 | Fremstillingsmetoder | Ramme for valg af mekaniske, kemiske eller termiske ruter. |
| ASTM D4285 | Olie og vand i trykluft | Kontrollerer blast- og afblæsningsluftkvaliteten. |
| ASTM D4417 | Overfladeprofil | Bekræfter ankerprofildybden efter sprængning. |
| ASTM D3359 | Tape vedhæftning | Verificerer bindingen efter påføring. |
Tal på et spec-ark hjælper kun, hvis nogen tjekker dem. Vandbrudstesten og kontaktvinkelaflæsningerne er de hurtigste felttjek, og begge peger den samme vej: Jo lavere vinklen er, jo bedre bliver overfladen våd.
Butikker der kører forberedelse som en kontrolleret proces, med samme disciplin som de gælder for indgående og igangværende kvalitetskontrol , normalt se forskellen i garantikrav snarere end i dag-et udseende.
Hvor forberedelsen går galt
De fleste forberedelsesfejl er procesfejl snarere end produktfejl: den forkerte rækkefølge, en serviet, der allerede har opsamlet olie, eller en overflade, der blev rengjort ordentligt og derefter kontamineret igen før påføring.
Signaler om en forurenet overflade
Vand perler og ruller af inden for få sekunder, filmkanter løftes inden for 24 til 48 timer, blærer opstår efter den første varmecyklus, og tapetest trækker filmen væk med forurening synlig på klæbemidlet.
Signaler om en forberedt overflade
Vand skyder ud og holder en tynd film i mindst tredive sekunder, en handskebeklædt hånd glider uden at trække, kanter forbliver nede efter 72 timer, og tapetest returnerer 4B til 5B.
De samme fejl gentager sig på tværs af butikker og underlag. Hold øje med disse fem:
- Aftørring med en klud, der allerede er fyldt op med olie, som spreder forurening i stedet for at fjerne den.
- Rengør forsiden af et panel, men ignorer kanter, huller, badges og skyggelinjerne, hvor filmen vil blive gemt.
- Ved at bruge trykluft uden olie- og vandudskiller, fjernes en ren overflade i en enkelt omgang.
- Rengøring af et panel timer eller dage før påføring, og lad det derefter stå åbent for støv, overspray og luftbårent fedt.
- Stopper opløsningsmiddelarbejdet, når kluden ser ren ud, i stedet for at vende den til et frisk ansigt og afslutte med en tør serviet.
At forstå, hvordan en film eller belægning faktisk binder på molekylært niveau, gør sekvensen lettere at huske; denne opdeling af tynd film belægning og aflejring grundlæggende er en nyttig reference for teams, der ønsker ræsonnementet bag tjeklisten.
Ofte stillede spørgsmål
Hvad er overfladeforberedelse i enkle vendinger?
Det er ethvert skridt, der tages for at gøre en overflade ren, kemisk modtagelig og strukturelt klar, før en belægning, klæbemiddel eller film påføres. I praksis betyder det rengøring, affedtning, slibning eller aktivering, genrensning og verifikation.
Skal du slibe et panel, før du påfører malingsbeskyttelsesfilm?
Nej. Slibning eksisterer for at give belægninger en mekanisk forankringsprofil. Film binder sig gennem et trykfølsomt klæbemiddel, så målet er en glat, fuldstændig dekontamineret overflade; slibning efterlader ridser og en profil, der fanger luft.
Hvordan ved man, at en overflade er ren nok?
Brug en vandpausetest: destilleret vand skal løbe ud og holde en kontinuerlig film i mindst tredive sekunder. Tape test til ASTM D3359 og kontaktvinkelaflæsninger bekræfter resultatet med tal. Hvis vand perler straks, rengøres igen.
Hvor længe kan en forberedt overflade sidde før påføring?
Som en arbejdsregel skal du påføre film inden for en time i en kontrolleret bugt og belægge sandblæst stål inden for cirka fire timer under normale forhold. Fugtighed, støv og luftbåren olie forkorter begge vinduer hurtigt, så forberedelse bør være det sidste trin, før produktet åbnes.
-
 Nr. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province, 242200, Kina
-
 [email protected]
-
 +86 18170340295
Copyright Anhui He He New Materials Co., Ltd. Alle rettigheder forbeholdes.
 Engros TPU PPF film Automotive TPU PPF Producent